如果你正深受膜厚波动、靶材刻蚀不均或颗粒缺陷的困扰,先别急着去调整工艺参数。很多时候,问题的根源并不在设备或气路,而在于钛靶材本身的晶粒尺寸与微观组织。
这篇文章只聚焦这一点。我们不谈纯度、不聊背板焊接,也不讨论气体杂质——只谈晶粒。
为什么晶粒尺寸如此关键?
钛靶材是一种多晶材料。你可以把它想象成一条由无数小石子铺成的路面——每颗石子的朝向各不相同,溅射产额也各不相同。晶粒越粗大、取向越随机,局部溅射速率的差异就越大。
当晶粒尺寸超过一定阈值(通常 >100 μm)时,靶材表面就会出现明显的选择性溅射:有些晶粒溅射快,被“掏”出凹坑;有些溅射慢,则“凸起”成脊状。一旦表面形貌变得凹凸不平,等离子体也会随之受到扰动,膜厚偏差被进一步放大。
在半导体阻挡层(Ti/TiN)和高世代显示镀膜中,这种膜厚偏差会直接转化为方阻均匀性和台阶覆盖能力的恶化。在 5 nm 以下制程节点,仅靠调整工艺参数几乎无法弥补。
因此,晶粒控制不是“锦上添花”,而是实现膜层均匀性的前提条件。
采购时需关注的四个指标
① 平均晶粒尺寸
半导体级钛靶材通常要求 ≤50 μm,高要求应用可做到 20–30 μm。装饰镀膜靶材可放宽至 100 μm 以内。
② 晶粒尺寸分布
不要只看平均值,标准差同样重要。即便只有少量异常粗大晶粒,也可能导致局部溅射行为突然改变。验收时应同时关注最大晶粒尺寸和分布均匀性。
③ 晶粒取向(织构)
钛为密排六方结构,不同晶面的溅射产额差异显著。织构过于分散会导致溅射速率波动大;织构过于集中则可能造成靶材刻蚀不均。工程上追求的是可控且均匀的织构分布,而非一味追求最集中的织构。
④ 致密度与孔隙率
若粉末冶金路线烧结不充分,残留孔隙会在溅射过程中成为“热点”,引发局部过热和颗粒脱落。致密度一般要求 ≥99.5%。
三种工艺路线如何选择?
铸锭冶金(VAR/EBM → 热机械加工)
晶粒尺寸通常在 50–150 μm。成本低,可做大尺寸靶材,批次一致性成熟。但晶粒较粗且不均,难以达到半导体级稳定性。适用于装饰镀膜、工具镀膜及一般工业镀膜。
粉末冶金(CIP/HIP 烧结)
晶粒尺寸可控制在 20–60 μm,细小均匀,偏析少,致密度高。代价是工艺链更长,成本高于铸锭冶金,且大尺寸靶材的烧结均匀性存在挑战。适用于半导体阻挡层、光学镀膜及高要求显示镀膜。
放电等离子烧结(SPS)
晶粒尺寸可达 <20 μm,致密度 >99.5%。低温快速烧结能有效抑制晶粒长大。但设备投入高,零件尺寸受限,量产一致性仍在验证中。适用于研发及小尺寸、高要求靶材。
如何判断晶粒控制是否可靠?
看金相与 EBSD。 金相可快速判断平均晶粒尺寸和异常晶粒;EBSD 还能提供晶粒尺寸分布和织构信息,是半导体级钛靶材实用的验收手段。
做小批量溅射验证。 材料指标达标不等于溅射性能达标。批量采购前,务必测量靶材刻蚀轮廓和基片膜厚分布。晶粒控制是否到位,最终要靠溅射结果说话。
要求可追溯的验收文件。 包括平均晶粒尺寸及标准差、最大晶粒尺寸、致密度、织构分布(如适用),以及对应批次的溅射验证数据。能持续提供这些资料的供应商,通常在工艺成熟度上更值得信赖。
选型建议
- 若终端应用为半导体或高世代显示:将晶粒尺寸作为核心验收指标写入技术协议,不要只规定纯度。
- 若终端应用为装饰或工具镀膜:晶粒要求可适当放宽,但仍需关注异常粗大晶粒和致密度,避免颗粒缺陷。
- 评估供应商时,可追溯的晶粒控制数据比“高纯度”宣传更有说服力。
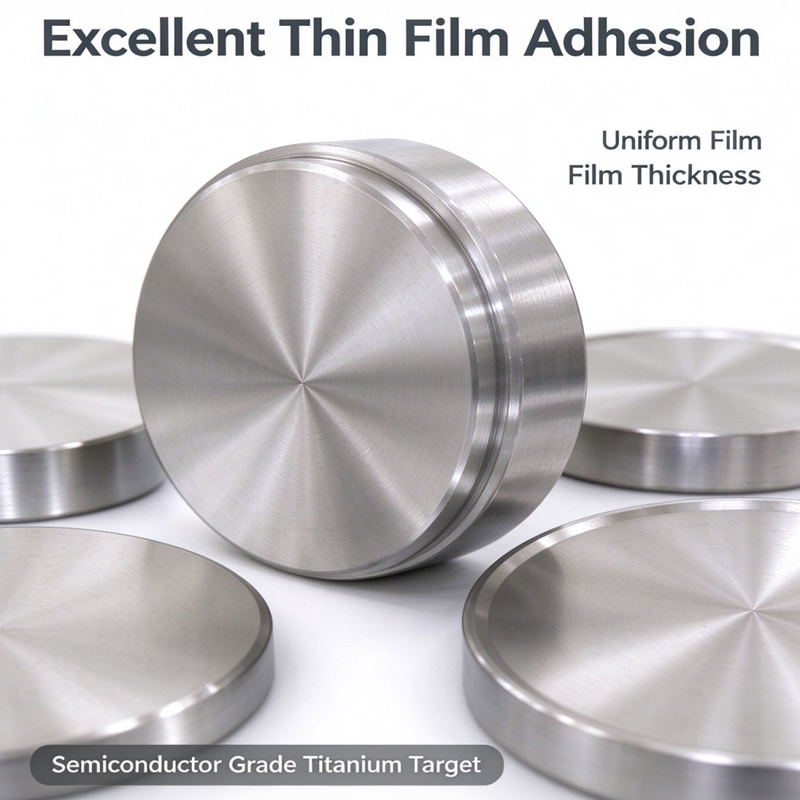
如果你正面临膜层均匀性漂移、靶材刻蚀不均或颗粒缺陷问题,请将你的终端应用、靶材尺寸、溅射设备类型及当前均匀性要求发给我们,我们将帮你梳理对应的晶粒指标和验收清单。
联系我们:
如需报价、样品,或关于哪种钛牌号更适合你项目的技术指导,欢迎直接联系。
团队可协助确认规格、核对认证文件,并为你的下一批订单安排快速交付。